English
খবর
বাড়ি / খবর / শিল্প সংবাদ / কিভাবে একটি ফুটো বয়লার ঠিক করবেন: কারণ, রোগ নির্ণয়, গাছপালা মেরামত পদক্ষেপ
শিল্প বয়লারের আবরণের নীচে একটি পুডল খুব কমই কেবল একটি নদীর গভীরতানির্ণয় সমস্যা। একটি 60 t/h কোক ওভেন ফ্লু গ্যাস ওয়েস্ট হিট বয়লারে, একটি কেসিং সিম বরাবর জল প্রদর্শিত হয় যা সাধারণত তিনটি জিনিসের মধ্যে একটিকে নির্দেশ করে: একটি ব্যর্থ টিউব-টু-টিউবশিট ওয়েল্ড, একটি পাতলা ইকোনোমাইজার টিউব, বা একটি কাঁদা হ্যান্ডহোল গ্যাসকেট। এই তিনটি ফল্ট ওয়াকওয়ে থেকে প্রায় অভিন্ন দেখায়, এবং সেগুলিকে ঠিক করার জন্য প্রচুর পরিমাণে অর্থ এবং ডাউনটাইম খরচ হয়।
প্রলোভন সর্বদা একই থাকে: কিছু শক্ত করুন, ইউনিটটি অনলাইনে রাখুন এবং পরবর্তী পরিকল্পিত বিভ্রাটের সময় এটি মোকাবেলা করুন। ঠিক এভাবেই চার ঘণ্টার ফিক্স বয়লারের কাজ তিন-সপ্তাহের প্রতিস্থাপন প্রকল্পে পরিণত হয় যার সঙ্গে একটি উৎপাদন জরিমানা সংযুক্ত।
তাই এখানে প্রথম উপসংহার. কেউ একটি রেঞ্চ স্পর্শ করার আগে থামুন, বিচ্ছিন্ন করুন এবং সনাক্ত করুন। শিল্প বয়লার এবং বর্জ্য তাপ বয়লারগুলিতে, জল-সাইড লিকগুলির প্রায় দুই তৃতীয়াংশ একটি ছোট, অনুমানযোগ্য অবস্থানের সেট থেকে আসে এবং প্রতিটি স্থানে বিলম্বের জন্য নিজস্ব সহনশীলতার সাথে একটি পছন্দের মেরামত পদ্ধতি রয়েছে। কী কী কারণে লিক হয়, কীভাবে সেগুলি নিরাপদে নির্ণয় করা যায়, কীভাবে মেরামতের বিকল্পগুলি সময় এবং খরচের সাথে তুলনা করে এবং কোন উপাদান এবং নকশা পছন্দগুলি পরবর্তী দশকের জন্য বয়লারকে শুষ্ক রাখে তা অন্তর্ভুক্ত করে৷
একটি একক টুল বক্স খোলার আগে লিক উত্সটি সনাক্ত করুন — মেরামতের পদ্ধতিটি ব্যর্থতার প্রক্রিয়া দ্বারা নির্ধারিত হয়, যেখানে জল ফোঁটা হয় তা দ্বারা নয়।
বয়লার লিক এলোমেলো নয়। তারা সীমিত সংখ্যক মেকানিজমের চারপাশে ক্লাস্টার করে এবং প্রতিটি মেকানিজম ধাতুতে তার নিজস্ব স্বাক্ষর রেখে যায়। আপনি যদি মেকানিজমের নাম দিতে পারেন, আপনি মেরামত, ডাউনটাইম এবং বারো মাসের মধ্যে একই জায়গায় ফুটো হওয়ার সম্ভাবনার পূর্বাভাস দিতে পারেন।
| লিক অবস্থান | সম্ভবত মূল কারণ | প্রথম ফিল্ড চেক | পছন্দের মেরামত |
|---|---|---|---|
| টিউব-টু-টিউবশিট ঢালাই | চক্রীয় তাপ সম্প্রসারণ, সংযত জোড় পায়ের আঙ্গুল | ডাই পেনিট্রান্ট টেস্ট, জয়েন্টের বোরোস্কোপ | স্থানীয় জোড় মেরামত প্লাস চাপ ত্রাণ |
| ইকোনোমাইজার বা এয়ার প্রিহিটার টিউব প্রাচীর | অ্যাসিড শিশির বিন্দু ক্ষয়, কম feedwater pH | অতিস্বনক প্রাচীর বেধ জরিপ | একটি জারা-প্রতিরোধী নকশা সঙ্গে বিভাগ retube |
| সট ব্লোয়ারের কাছে ফায়ার-সাইড টিউব পৃষ্ঠ | ছাই ক্ষয়, বাষ্প কাটা | আউটেজ সময় চাক্ষুষ পরিদর্শন | হাতা মেরামত বা একক-টিউব প্রতিস্থাপন |
| হ্যান্ডহোল এবং ম্যানহোল গ্যাসকেট | বয়স্ক গ্যাসকেট, অসম বোল্ট টর্ক, বিকৃত আসন | কম চাপ রিফিল এবং যৌথ পর্যবেক্ষণ | একটি নথিভুক্ত টর্ক ক্রম সহ নতুন গ্যাসকেট |
| ফ্ল্যাঞ্জ এবং বোল্টযুক্ত সংযোগ | তাপ সাইক্লিংয়ের অধীনে বোল্ট শিথিলকরণ | ইউনিট উষ্ণ থাকাকালীন তাপীয় ইমেজিং | স্পেসিফিকেশনে পুনরায় টর্ক করুন, স্প্রিং ওয়াশার যোগ করুন |
| সম্প্রসারণ জয়েন্টগুলোতে এবং আবরণ | বেলোস ট্রাভেলের বাইরে ডিফারেনশিয়াল মুভমেন্ট | ভ্রমণ এবং ব্যবধানের ভিজ্যুয়াল পরিমাপ | সম্প্রসারণ উপাদান পুনরায় নকশা |
| হেডার এবং ব্লোডাউন পাইপিং | ভেজা বাষ্প থেকে হামাগুড়ি, ক্ষয়-ক্ষয় | কঠোরতা পরীক্ষা, অতিস্বনক বেধ ম্যাপিং | হেডার বা পাইপ সেগমেন্ট প্রতিস্থাপন |
তালিকা সংকুচিত করার দুটি দ্রুত উপায়। প্রথম, যখন ফুটো প্রদর্শিত হবে জিজ্ঞাসা করুন. একটি ফুটো যা শুধুমাত্র ঠান্ডা শুরুতে দেখা যায় একটি সংকোচন-সম্পর্কিত যৌথ সমস্যা; একটি ফুটো যা লোডের সাথে বৃদ্ধি পায় তা সাধারণত প্রবাহ এবং তাপমাত্রা দ্বারা চালিত ক্ষয় বা ক্ষয় হয়। দ্বিতীয়ত, গ্যাসের পথের সাপেক্ষে পানি কোথায় বের হয় তা জিজ্ঞাসা করুন। জল-পার্শ্বের ব্যর্থতাগুলি বাইরের আবরণ এবং নিরোধককে ভিজা করে, যখন ফায়ার-সাইড টিউব ব্যর্থতাগুলি প্রায়শই ফ্লুতে সাদা বাষ্প হিসাবে বা কোনও জল দৃশ্যমান হওয়ার আগে স্ট্যাকের তাপমাত্রা বৃদ্ধি হিসাবে প্রদর্শিত হয়।
বেশিরভাগ বয়লার লিক বাস্তব অপারেটিং অবস্থা এবং উপাদান, সম্প্রসারণ বা জল চিকিত্সা নকশার মধ্যে অমিলের লক্ষণ - প্রমাণ নয় যে দশ বছর আগে কেউ খারাপভাবে ঢালাই করেছিল।
ওয়েল্ডিং মেশিন আসার অনেক আগে একটি ফুটো বয়লার মেরামত করা শুরু হয়। নীচের ক্রমটি হল আমরা রক্ষণাবেক্ষণ দলগুলিকে লাগানোর জন্য সুপারিশ করি এবং এটি ক্রু এবং প্রমাণ উভয়কেই রক্ষা করার জন্য ডিজাইন করা হয়েছে যা আপনাকে বলে যে আসলে কী ব্যর্থ হয়েছে৷
হাইড্রোস্ট্যাটিক পরীক্ষার উপর একটি নোট: ডিজাইনের চাপের উপরে যে কোনও পরীক্ষায় অবশ্যই প্রযোজ্য কোড এবং বয়লারের নিজস্ব প্রত্যয়িত ডকুমেন্টেশন অনুসরণ করতে হবে এবং গ্যাস-সাইড ডাক্টওয়ার্ক যুক্ত বর্জ্য তাপ বয়লারে, পানি প্রবর্তনের আগে গ্যাসের পথটি অবশ্যই ইতিবাচকভাবে বিচ্ছিন্ন এবং পরিষ্কার করতে হবে। রক্ষণাবেক্ষণের কাজটিকে একটি ঘটনায় পরিণত করার দ্রুততম উপায় হল সেই কোণটি কাটা৷
ডায়াগনস্টিক সিকোয়েন্সটি কাগজপত্র নয় — আপনি তিন এবং ছয় ধাপে যে অপারেটিং ডেটা এবং পুরুত্বের মানচিত্র সংগ্রহ করেন তা ঠিক করে যে মেরামত এক বছর বা পনেরো বছর স্থায়ী হবে কিনা।
যখন রক্ষণাবেক্ষণের রেকর্ডগুলি তারিখের পরিবর্তে অবস্থান অনুসারে বাছাই করা হয়, তখন একটি প্যাটার্ন প্রায় সঙ্গে সঙ্গে উপস্থিত হয়। বয়লারগুলি সসীম সংখ্যক দুর্বল পয়েন্ট সহ ইঞ্জিনিয়ারড অ্যাসেম্বলি, এবং সেই দুর্বল পয়েন্টগুলি খুব ভিন্ন শিল্পে ধারাবাহিকভাবে আচরণ করে। একটি কোক ওভেন ব্যাটারি, একটি সিন্টারিং মেশিন এবং একটি পাওয়ার স্টেশন বয়লার বিভিন্ন ফ্লু গ্যাস রসায়ন এবং বিভিন্ন লোড প্রোফাইল চালায়, তবুও তাদের লিকগুলির বিতরণ উল্লেখযোগ্যভাবে একই রকম। প্রত্যাশিত বন্টন জানার ফলে আপনি কীভাবে অতিরিক্ত জিনিসপত্র মজুত করেন, আপনি কীভাবে পরিদর্শন রুট লেখেন এবং বিভ্রাটের আগে রক্ষণাবেক্ষণের ক্রুকে কীভাবে সংক্ষিপ্ত করেন তা পরিবর্তন করে। নীচের চার্ট শিল্প বয়লার এবং বর্জ্য তাপ বয়লার পরিদর্শন থেকে রিপোর্ট লিক অবস্থানের একটি প্রতিনিধি বিতরণ দেখায়; পৃথক উদ্ভিদ জ্বালানী, জল চিকিত্সা এবং দায়িত্ব চক্রের সাথে পৃথক হবে।
ইন্ডাস্ট্রিয়াল বয়লার পরিদর্শন জুড়ে লিক অবস্থানের রিপোর্ট করা হয়েছে (দৃষ্টান্তমূলক বন্টন, সমস্ত রেকর্ডকৃত লিকের শতাংশ)
চার্টে প্রথম যে জিনিসটি বলা হয়েছে তা হল যে সমস্ত ফুটোগুলির প্রায় এক তৃতীয়াংশ টিউব-টু-টিউবশিট জয়েন্টে বসে, যেটি একটি বয়লারের একটি জায়গা যেখানে তিনটি ভিন্ন সম্প্রসারণ হার সহ তিনটি ভিন্ন উপাদান একটি একক সংযত সংযোগে ঢালাই করা হয়। যে ঘনত্ব একটি উত্পাদন ত্রুটি নয়; এটি একটি শক্ত জয়েন্টের উপর একটি চক্রীয় তাপীয় লোড রাখার প্রাকৃতিক পরিণতি।
দ্বিতীয় ক্লাস্টার, 26 শতাংশ, ইকোনোমাইজার এবং এয়ার প্রিহিটার টিউবগুলিকে কভার করে৷ এই উপাদানগুলি গ্যাস পথের ঠান্ডা প্রান্তে বাস করে যেখানে ধাতব পৃষ্ঠের তাপমাত্রা অ্যাসিড শিশির বিন্দুর নীচে নেমে যায়, তাই একটি বয়লার যেটি সালফার-বহনকারী জ্বালানী জ্বালায় এবং কম প্রস্থান গ্যাসের তাপমাত্রা চালায় তা সর্বদা প্রথমে তার ইকোনোমাইজার হারাবে। যদি আপনার প্ল্যান্টটি পাঁচ বছরে দুবার ইকোনোমাইজার টিউব প্রতিস্থাপন করে, সমস্যাটি হল পৃষ্ঠের তাপমাত্রার মার্জিন, টিউব সরবরাহকারী নয়।
তৃতীয় গ্রুপ, gaskets, হ্যান্ডহোল এবং flanges 17 শতাংশ, সবচেয়ে হতাশাজনক কারণ এটি প্রায় সম্পূর্ণরূপে পরিহারযোগ্য। এই ফাঁসগুলি বয়স্ক ইলাস্টোমার, অসম বোল্ট টর্ক, বিকৃত আসন এবং স্পেসিফিকেশনের পরিবর্তে অনুভূতি দ্বারা পুনরায় শক্ত করা জয়েন্টগুলি থেকে আসে। এগুলি স্বতন্ত্রভাবে ঠিক করা সস্তা এবং সামগ্রিকভাবে ব্যয়বহুল, কারণ প্রতিটির জন্য একটি বিচ্ছিন্নতা, একটি কুলডাউন এবং একটি পুনরায় চালু করতে খরচ হয়৷
সট ব্লোয়ারের কাছে ফায়ার-সাইড ক্ষয় বারো শতাংশের জন্য দায়ী। এখানে প্যাটার্নটি অত্যন্ত স্থানীয়করণ করা হয়েছে: ক্ষয় বাষ্প জেট পথ অনুসরণ করে, তাই ক্ষতিগ্রস্ত টিউবগুলি সাধারণত প্রতিবার একই তিন বা চারটি সারি থাকে। সট ব্লোয়ার পজিশন ঘোরানো বা বিভ্রাটের মধ্যে ফুঁর ক্রম সামঞ্জস্য করা সাধারণত এই সংখ্যাটিকে উল্লেখযোগ্যভাবে হ্রাস করে।
সম্প্রসারণ জয়েন্ট এবং কেসিং সাত শতাংশ, এবং হেডার এবং ব্লোডাউন পাইপিং চার শতাংশ। সেগুলি হল কম-ফ্রিকোয়েন্সি, উচ্চ-পরিণাম ব্যর্থতা। একটি লিকিং এক্সপেনশন জয়েন্ট ইনসুলেশন এবং কেসিংকে ক্ষতিগ্রস্ত করে কিন্তু খুব কমই চাপের সীমানাকে হুমকি দেয়, যেখানে একটি হেডারে ক্রীপ ক্র্যাকিং একটি ফোর্সড-আউটেজ ইভেন্ট হতে পারে যা একটি প্রতিস্থাপন ফোরজিং এর জন্য দীর্ঘ লিড টাইম সহ।
একসাথে পড়ুন, বিতরণ একটি সহজ রক্ষণাবেক্ষণ কৌশল সমর্থন করে। আপনার পরিদর্শন বাজেটের বেশিরভাগ অংশ টিউব-টু-টিউবশিট জয়েন্ট, ইকোনোমাইজার ব্যাঙ্ক এবং বোল্টেড জয়েন্টগুলিতে রাখুন, কারণ এই তিনটি ক্ষেত্র ঝুঁকির ৭৭ শতাংশ বহন করে। হেডার এবং পাইপওয়ার্কের পুরুত্ব ম্যাপিংয়ের জন্য অবশিষ্ট প্রচেষ্টা ব্যবহার করুন, যেখানে ব্যর্থতা বিরল কিন্তু গুরুতর।
এটি আরও ব্যাখ্যা করে যে কেন লিক হওয়া বয়লারগুলিকে ঠিক করার বিষয়ে জেনেরিক পরামর্শ এত প্রায়ই হতাশ করে। একটি প্ল্যান্ট যেটি কেসিং মেরামতের জন্য তার বিভ্রাট ব্যয় করে যখন এর ইকোনোমাইজার ইনলেট তাপমাত্রা শিশির বিন্দুর নিচে থাকে আঠারো মাসের মধ্যে কাজে ফিরে আসবে। ডিস্ট্রিবিউশন আপনাকে বলে যে প্রথমে কোথায় দেখতে হবে এবং অপারেটিং ডেটা আপনাকে বলে যে কেন লিক সেই জায়গাটি বেছে নিয়েছে।
তিনটি ক্ষেত্র — টিউব-টু-টিউবশিট জয়েন্ট, কোল্ড-এন্ড টিউব ব্যাঙ্ক এবং বোল্টযুক্ত সংযোগগুলি - সমস্ত বয়লার লিক ঝুঁকির তিন চতুর্থাংশেরও বেশি বহন করে, তাই তারা প্রতিটি পরিদর্শন বাজেটের বেশিরভাগ প্রাপ্য।
প্রক্রিয়াটি পরিচিত হয়ে গেলে, মেরামতের বিকল্পগুলি দ্রুত সংকুচিত হয়। নীচের তুলনাটি একটি অপারেটিং প্ল্যান্টের দৃষ্টিকোণ থেকে লেখা হয়েছে যেটিকে দুই দিনের মেরামত এবং ছয় সপ্তাহের প্রতিস্থাপনের মধ্যে বেছে নিতে হবে এবং এটি অনুমান করে যে বয়লার কোড এবং প্রস্তুতকারকের ডকুমেন্টেশন অনুসরণ করা হচ্ছে।
| পদ্ধতি | সবচেয়ে উপযুক্ত | সাধারণ ডাউনটাইম | আপেক্ষিক খরচ | বাস্তবসম্মত সেবা জীবন |
|---|---|---|---|---|
| স্থানীয় জোড় মেরামত | বিচ্ছিন্ন জোড়-পা ফাটল, একটি পুরু চাপ অংশে ছোট পিট | 1 থেকে 3 দিন | কম | কারণ সংশোধন করা হলে 3 থেকে 10 বছর |
| টিউব প্লাগিং | ব্যক্তিগত ব্যর্থ টিউব, একটি ব্যাংকের প্রায় দশ শতাংশ পর্যন্ত | 1 থেকে 2 দিন | কম | অনির্দিষ্ট, কিন্তু ক্ষমতা এবং প্রবাহ ভারসাম্য হ্রাস করা হয় |
| স্লিভিং | একটি ছোট টিউব দৈর্ঘ্যের উপর ক্ষয় বা ক্ষয় ক্ষতি | 2 থেকে 4 দিন | কম to medium | 2 থেকে 6 বছর |
| বিভাগ retube | একাধিক ব্যর্থতা এক ব্যাংকে কেন্দ্রীভূত | 1 থেকে 3 সপ্তাহ | মাঝারি | 8 থেকে 15 বছর |
| সম্পূর্ণ নল বান্ডিল প্রতিস্থাপন | ব্যাপক প্রাচীর ক্ষতি বা দায়িত্ব পরিবর্তন | 3 থেকে 6 সপ্তাহ | মাঝারি to high | 15 বছর বা তার বেশি |
| সম্পূর্ণ ইউনিট প্রতিস্থাপন | শেল, ড্রাম বা হেডার ক্ষতি; ডিউটি আর ডিজাইনের সাথে মেলে না | বানোয়াট সহ 2 থেকে 6 মাস | উচ্চ | 20 বছর বা তার বেশি |
তিনটি ব্যবহারিক নিয়ম সেই টেবিলের পিছনে বসে। প্রথমত, প্লাগিং একটি স্থিতিশীলতা পরিমাপ, একটি সমাধান নয়। প্রতিটি প্লাগড টিউব তাপ স্থানান্তর এলাকা হ্রাস করে এবং ফ্লু গ্যাস এক্সিট তাপমাত্রা বাড়ায়, যা বাকি টিউবগুলিকে তাদের শিশির বিন্দুর কাছাকাছি ঠেলে দেয়। একটি ব্যাঙ্কের প্রায় দশ শতাংশের বেশি প্লাগ করুন এবং আপনি ইঞ্জিনিয়ারিং না করেই কার্যকরভাবে বয়লারটিকে পুনরায় ডিজাইন করেছেন।
দ্বিতীয়ত, ঢালাই মেরামত শুধুমাত্র তখনই স্থায়ী হয় যখন মূল ফাটল সৃষ্টিকারী সংযমের সমাধান করা হয়। একটি টিউব-টু-টিউবশিট জয়েন্টে, এর অর্থ হল প্রসারণ ভাতা, টিউব-টু-হোল ক্লিয়ারেন্স এবং ঢালাইয়ের পরে তাপ চিকিত্সা পরীক্ষা করা। একটি মেরামত যা এই তিনটি আইটেম উপেক্ষা করে একই পায়ের আঙুলে ক্র্যাক হবে, সাধারণত এক বছরের মধ্যে।
তৃতীয়ত, মেরামতের অর্থনীতির বিচার করা উচিত বিতরণ করা তাপের উপর, মেরামতের চালানের উপর নয়। রিটিউবডের পরিবর্তে প্লাগ করা একটি লিকিং ইকোনোমাইজার ফ্লু গ্যাস এক্সিট তাপমাত্রা বাড়ায়, যা বয়লার চলার প্রতি ঘণ্টায় জ্বালানি খরচ বাড়ায়। একটি ইউনিট ক্রমাগত ফায়ারিংয়ে, সেই জরিমানা দুই বা তিনটি অপারেটিং ঋতুর মধ্যে একটি সঠিক রিটিউবের খরচ অতিক্রম করতে পারে।
প্লাগিং এবং ঢালাই কেনার সময়; শুধুমাত্র একটি মেরামত যা ফাঁসের যান্ত্রিক বা রাসায়নিক কারণকে সরিয়ে দেয় তা নির্ভরযোগ্যতা কিনে।
যখন মেরামত বোধগম্য হওয়া বন্ধ করে দেয়, প্রতিস্থাপনের সিদ্ধান্তটি প্রক্রিয়ায় যেখানে বয়লার বসে থাকে তার দ্বারা চালিত হয়। বর্জ্য তাপ বয়লার বিনিময়যোগ্য পণ্য নয়; প্রতিটি কনফিগারেশন একটি গ্যাস উত্স, একটি ধুলো লোডিং এবং একটি তাপমাত্রা প্রোফাইলের সাথে মিলে যায়৷ নীচের স্ট্রিপটি কয়লা রাসায়নিক, ধাতুবিদ্যা, শক্তি এবং অ্যামোনিয়া প্ল্যান্টগুলিতে প্রায়শই নির্দিষ্ট করা কনফিগারেশনগুলির তালিকা করে।
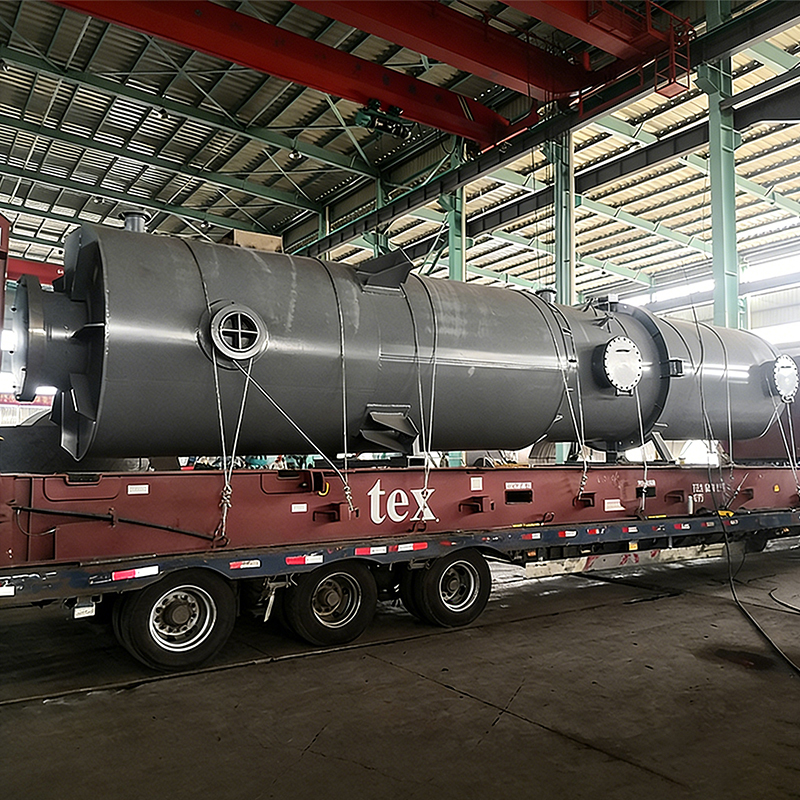
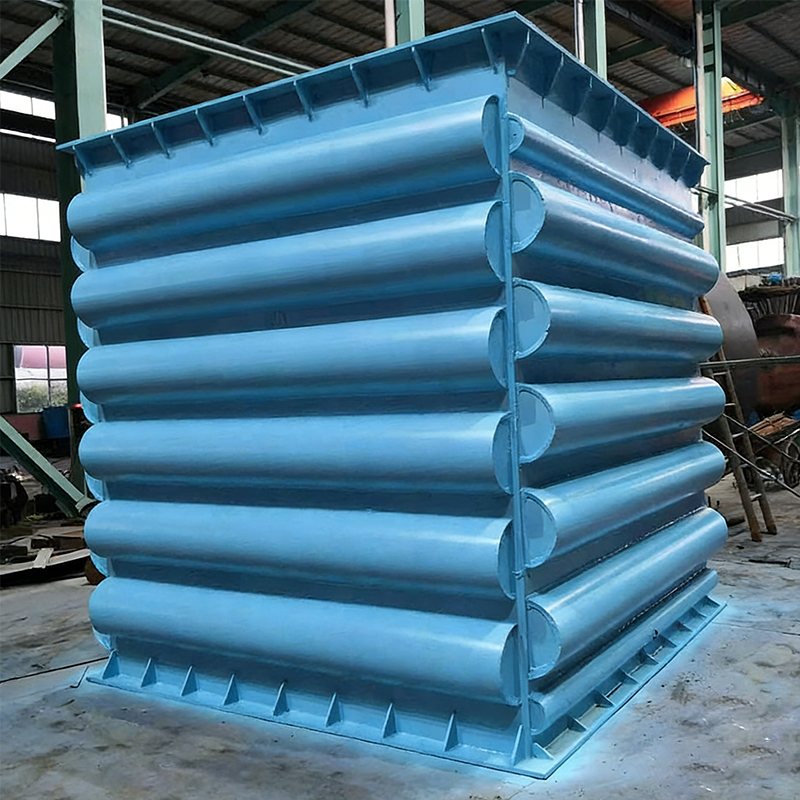 কোক ওভেন ফ্লু গ্যাস বর্জ্য তাপ বয়লার কোক ওভেন ফ্লু গ্যাস ওয়েস্ট হিট বয়লার একটি উচ্চ-দক্ষ, শক্তি-সাশ্রয়ী ডিভাইস যা বিশেষভাবে কোকিং শিল্পের জন্য তৈরি করা হয়েছে। এটি পুনরুদ্ধার এবং ব্যবহার করার লক্ষ্য ... পণ্য দেখুন →
এই প্রতিটি পদের জন্য, উদ্ধৃতি অনুরোধ করার আগে একই চারটি প্রশ্ন জিজ্ঞাসা করুন। বিপর্যস্ত অবস্থা সহ খাঁড়ি এ নকশা গ্যাস প্রবাহ এবং তাপমাত্রা পরিসীমা কি? খাঁড়ি এ ধুলো লোডিং এবং কণা আকার বন্টন কি? সালফার এবং আর্দ্রতা কন্টেন্ট কি, এবং সেইজন্য অ্যাসিড শিশির বিন্দু যা সর্বনিম্ন ধাতব তাপমাত্রা সেট করে? এবং নেমপ্লেট পরিসর থেকে আলাদা হিসাবে উদ্ভিদটি আসলে কোন টার্নডাউনে কাজ করে?
সরবরাহকারী নির্বাচন কনফিগারেশনের মতোই গুরুত্বপূর্ণ। একটি বর্জ্য তাপ বয়লার হল একটি গ্যাস-সাইড তাপ স্থানান্তর পৃষ্ঠ সহ একটি চাপের পাত্র, তাই প্রস্তুতকারকের একটি বয়লার এবং চাপ জাহাজের যোগ্যতা এবং নির্দিষ্ট ধুলো এবং জারা পরিবেশের সাথে ব্যবহারিক অভিজ্ঞতা উভয়ই প্রয়োজন। একজন সরবরাহকারী যিনি কেবলমাত্র ক্লিন-গ্যাস হিট এক্সচেঞ্জার তৈরি করেছেন তারা সাধারণত টিউব স্পেসিং এবং কালি ফুঁকে কম-নির্দিষ্ট করবেন এবং প্রথম লিকটি দ্বিতীয় অপারেটিং বছরে প্রদর্শিত হবে।
দামের তুলনা করার আগে বয়লার কনফিগারেশনকে প্রক্রিয়া অবস্থান, ধুলো লোডিং এবং অ্যাসিড শিশির বিন্দুর সাথে মিলিয়ে নিন — কনফিগারেশন ত্রুটিগুলি ডিসকাউন্ট দ্বারা সংশোধন করা যায় না।
একটি শিল্প বয়লারে ফুটো প্রতিরোধের বেশিরভাগই অঙ্কন পর্যায়ে ঘটে, রক্ষণাবেক্ষণের দোকানে নয়। তিনটি ডিজাইনের সিদ্ধান্ত বেশিরভাগ কাজ করে: ধাতব তাপমাত্রা অ্যাসিড শিশির বিন্দুর উপরে রাখা, একটি যৌথ নকশা নির্বাচন করা যা ডিফারেনশিয়াল প্রসারণ সহ্য করে এবং প্রথম টিউব সারিগুলিতে গ্যাসের বেগ সীমিত করে।
শিশির বিন্দু ক্ষয় ইকোনোমাইজার এবং এয়ার প্রিহিটারে প্রভাবশালী প্রক্রিয়া। ইঞ্জিনিয়ারিং উত্তর হল ন্যূনতম ধাতব তাপমাত্রা এবং গণনা করা অ্যাসিড শিশির বিন্দুর মধ্যে একটি নথিভুক্ত মার্জিন, কম লোড অবস্থা সহ সমগ্র অপারেটিং পরিসর জুড়ে টিকে থাকে। একটি বয়লার যেটি সম্পূর্ণ লোডে এই মার্জিন বজায় রাখে কিন্তু চল্লিশ শতাংশ লোডের নিচে নেমে যায় তা এখনও ব্যর্থ হবে, আরও ধীরে ধীরে।
যেখানে প্রচলিত ঢালাই ইকোনোমাইজার জয়েন্টগুলি উচ্চ তাপমাত্রা, উচ্চ ধূলিকণা এবং ক্ষয়কারী ঘনীভূতের সাথে লড়াই করে, সেখানে ব্রেজযুক্ত নির্মাণগুলি বিভিন্ন ট্রেড-অফের প্রস্তাব দেয়। একটি নিকেল-ভিত্তিক ব্রেজড ইকোনোমাইজার একটি সম্পূর্ণ ব্রেজড টিউব-টু-হেডার সংযোগ ব্যবহার করে, যা লম্বা জোড়ের পায়ের আঙুলটি সরিয়ে দেয় যা চক্রাকারে লোড করা জয়েন্টগুলিতে ক্র্যাক ইনিশিয়েটর হিসাবে কাজ করে এবং টিউব এবং পাখনার মধ্যে আরও অভিন্ন যোগাযোগ সরবরাহ করে। ফিলার ধাতুটি ঢালাইয়ের সহজতার পরিবর্তে জারা প্রতিরোধের জন্য নির্বাচন করা হয় এবং ফলস্বরূপ পৃষ্ঠটি অ্যাসিডিক ঘনীভূতকে প্রতিরোধ করে যা ফ্লু গ্যাস পথের ঠান্ডা প্রান্তে আক্রমণ করে।
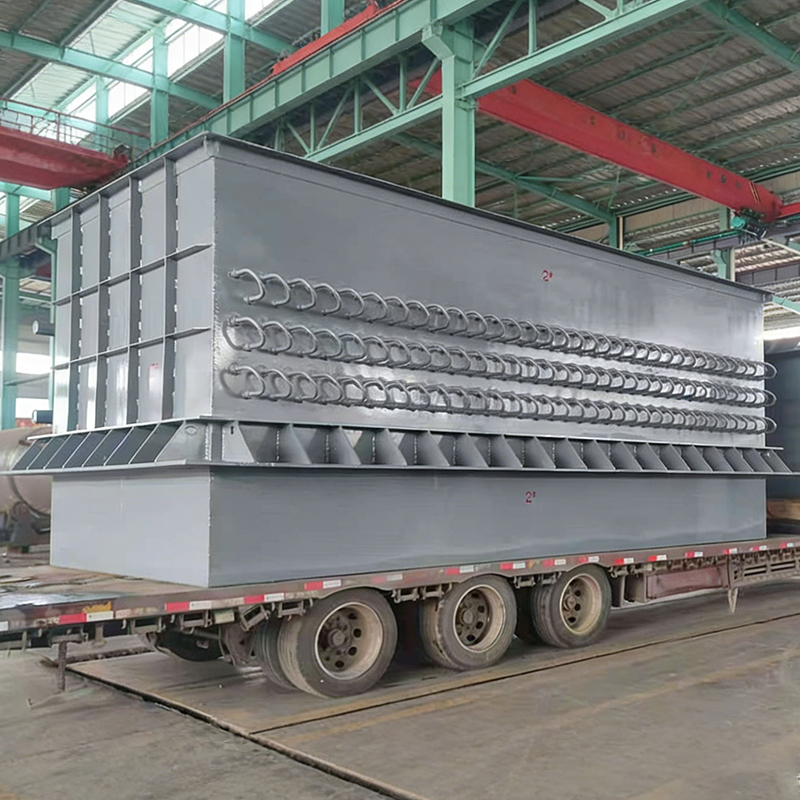
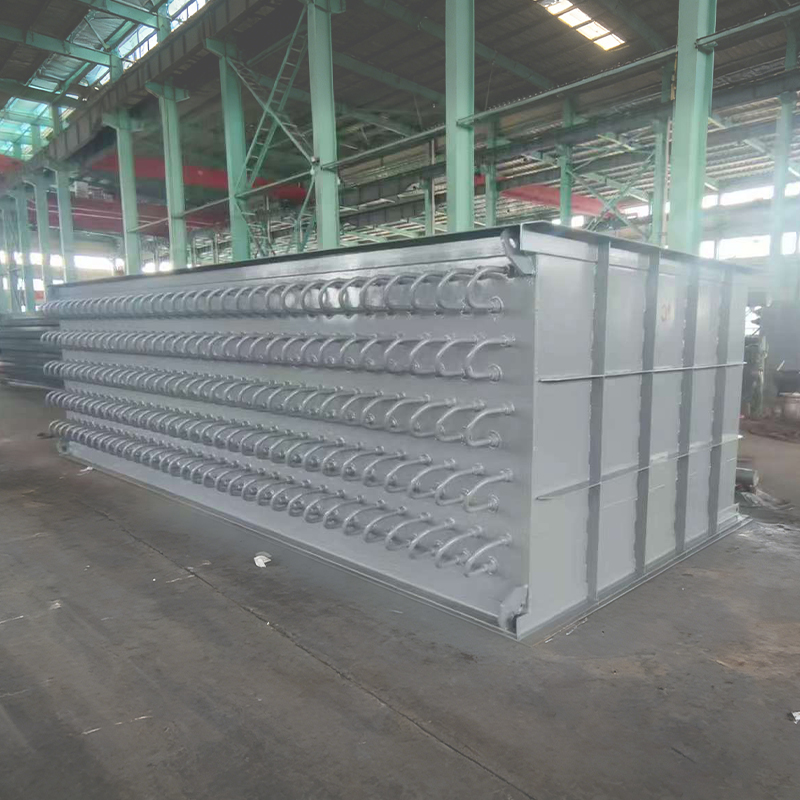 নিকেল-ভিত্তিক Brazed Economizer নিকেল-ভিত্তিক Brazed Economizers are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... পণ্য দেখুন →
যেখানে প্রয়োজন কেবলমাত্র অবশিষ্ট ফ্লু গ্যাস তাপের সাথে দহন বায়ুকে গরম করার জন্য, একটি এয়ার প্রিহিটার হল আরও লাভজনক পছন্দ, যদি ঠান্ডা-শেষের তাপমাত্রার মার্জিন বজায় থাকে এবং গ্যাস-সাইড প্যাসেজগুলি পুরো ব্যাঙ্কটি ভেঙে না দিয়ে পরিষ্কার করা যায়। উভয়ের মধ্যে নির্বাচন ফ্লু গ্যাস বিশ্লেষণ অনুসরণ করা উচিত, সরঞ্জামের ক্যাটালগ ক্রম নয়।
ক্ষয় স্কেল মোটামুটি গ্যাস বেগের ঘনকের সাথে, তাই একটি ধুলোযুক্ত বয়লারের প্রথম সারিগুলি বান্ডিলের বাকি অংশের তুলনায় কম বেগের জন্য ডিজাইন করা উচিত। সট ব্লোয়ার বসানোও গুরুত্বপূর্ণ: একটি ব্লোয়ার যা বছরের পর বছর ধরে একই কোণ থেকে একই টিউবের সারিতে বাষ্পকে নির্দেশ করে তা টিউবের একটি অনুমানযোগ্য লাইনকে ক্ষয় করবে এবং বিভ্রাটের মধ্যে ক্রমটি ঘোরানো পরিধান ছড়িয়ে দেওয়ার একটি কম খরচের উপায়।
জলের দিকে, ফুটো প্রতিরোধ করে এমন নকশার বিবরণ কম চটকদার কিন্তু সমানভাবে সিদ্ধান্তমূলক: বাষ্প বহন এড়াতে সঠিক ড্রাম ইন্টারনাল, দ্রবীভূত কঠিন পদার্থকে নিয়ন্ত্রণ করার জন্য পর্যাপ্ত ব্লোডাউন ক্ষমতা, এবং একটি ডিয়ারেটর যা প্রকৃতপক্ষে অক্সিজেন অপসারণ করে না যেটি কেবল ফ্লোশীটে উপস্থিত থাকে। জলের রসায়ন সমস্যা কয়েক মাস পরে টিউবের পৃষ্ঠে দেখা যায় এবং ততক্ষণে ক্ষতি ইতিমধ্যেই স্থানীয় করা হয়েছে।
একটি নথিভুক্ত কোল্ড-এন্ড তাপমাত্রা মার্জিন এবং একটি যৌথ নকশা যা ডিফারেনশিয়াল প্রসারণ সহ্য করে যে কোনও রক্ষণাবেক্ষণ ব্যবস্থা মেরামত করতে পারে তার চেয়ে বেশি লিক প্রতিরোধ করে।
সিদ্ধান্তটি চারটি সংখ্যার বিরুদ্ধে নেওয়া উচিত: প্রাচীরের পরিমাপ করা বেধ বনাম ন্যূনতম প্রয়োজনীয়, বর্তমান অপারেটিং পিরিয়ডে আগেরটির তুলনায় ফাঁসের সংখ্যা, চাপের অংশগুলির অবশিষ্ট নকশা জীবন এবং হারিয়ে যাওয়া উত্পাদনের একদিনের মূল্য। যখন এই সংখ্যাগুলি বিভিন্ন দিকে নির্দেশ করে, নীচের মানদণ্ডটি ব্যবহার করুন।
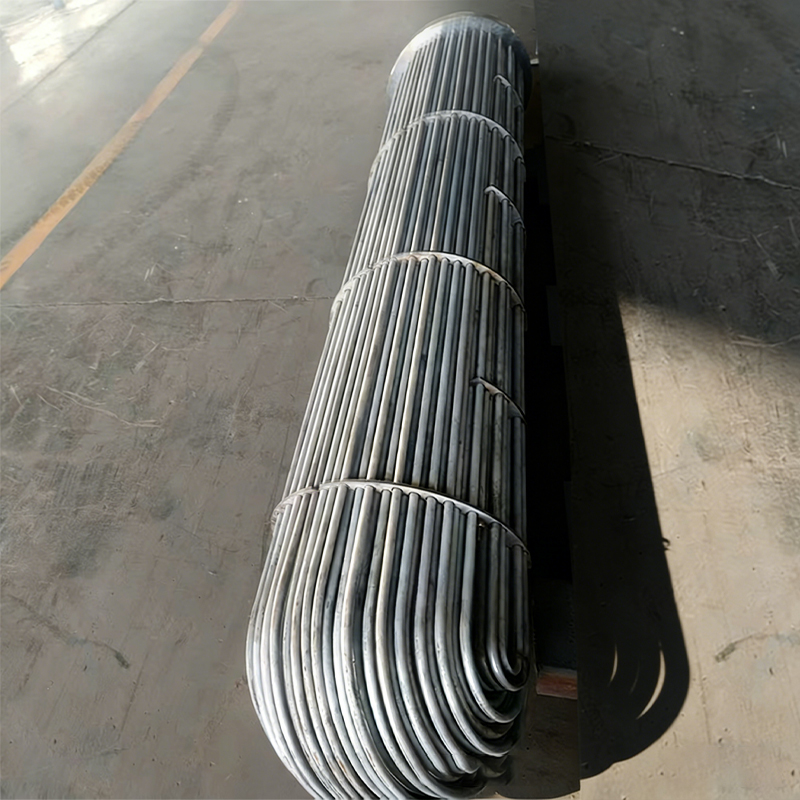 শেল এবং টিউব তাপ এক্সচেঞ্জার শেল এবং টিউব হিট এক্সচেঞ্জার একটি সাধারণ এবং সর্বজনীন শিল্প তাপ এক্সচেঞ্জার। এর মূল কাঠামোটি একটি বড় শেল (শেল সাইড) নিয়ে গঠিত যা টিউবটি রাখে ... পণ্য দেখুন →
| জায়গায় মেরামত যখন | পরিকল্পনা প্রতিস্থাপন যখন |
|---|---|
|
|
পরিশোধের হিসাব সঠিকভাবে করা মূল্যবান। একটি ফাঁস হওয়া ইকোনোমাইজার যা উদ্ভিদকে তাপ স্থানান্তর পৃষ্ঠের অংশ বাইপাস করতে বাধ্য করে ফ্লু গ্যাস প্রস্থান তাপমাত্রা বাড়ায় এবং হারানো পুনরুদ্ধারের প্রতিটি ডিগ্রী প্রতি ঘন্টায় অতিরিক্ত জ্বালানীতে রূপান্তরিত হয়। বার্ষিক অপারেটিং ঘন্টার দ্বারা প্রতি ঘন্টার জরিমানাকে গুণ করুন, বর্তমান ইউনিটের কারণে অপরিকল্পিত বিভ্রাটের খরচ যোগ করুন এবং ইনস্টলেশন সহ একটি প্রতিস্থাপন ব্যাঙ্কের বিতরণ মূল্যের সাথে মোটের তুলনা করুন।
অনেক ক্রমাগত-শুল্ক ইউনিটে পাটিগণিত দুই থেকে তিন বছরের মধ্যে প্রতিস্থাপনের পক্ষে সিদ্ধান্ত নেয়, এবং এটি একটি শীর্ষ উৎপাদন সময়কালে জোর করে বিভ্রাটের ঝুঁকির জন্য হিসাব করার আগে। প্রতি বছর কয়েক সপ্তাহ চলে এমন ইউনিটগুলিতে, বিপরীতে, সঠিক জল রসায়নের সাথে একটি ইন-প্লেস মেরামত এক দশকের জন্য যুক্তিসঙ্গত পছন্দ থাকতে পারে।
আরও একটি পরিবর্তনশীল উল্লেখের দাবি রাখে: একটি নিম্নমানের মেরামতের খরচ। একটি ঢালাই যা একটি হাইড্রোস্ট্যাটিক পরীক্ষায় উত্তীর্ণ হয় কিন্তু পায়ের আঙুলে চাপের ঘনত্ব ছেড়ে যায় তা আবার ব্যর্থ হবে এবং দ্বিতীয় ব্যর্থতার জন্য সাধারণত প্রথমটির চেয়ে বেশি খরচ হয় কারণ এটি সতর্কতা ছাড়াই আসে এবং প্রায়শই উত্পাদন প্রচারের সময়।
একাধিক ব্যাঙ্ক জুড়ে যখন ফুটো ফ্রিকোয়েন্সি বাড়তে থাকে এবং দেয়ালের বেধ কোড ন্যূনতম হয় তখন প্রতিস্থাপন করুন; মেকানিজম জানা থাকলেই মেরামত করা হয় এবং অবশিষ্ট জীবন পরবর্তী বিভ্রাট চক্রকে কভার করে।
একটি মেরামত করা বয়লার শুধুমাত্র তখনই মেরামত থাকে যখন ফুটো গঠনের তিনটি চালক তাদের নকশার খামের ভিতরে রাখা হয়। জলের রসায়ন ভেতর থেকে দেয়ালের ক্ষতির হার নিয়ন্ত্রণ করে, লোড সাইক্লিং জয়েন্টগুলিতে ক্লান্তি ক্ষতির জমাকে নিয়ন্ত্রণ করে, এবং পরিদর্শনের ব্যবধানগুলি নির্ধারণ করে যে পরবর্তী লিকটি একজন প্রযুক্তিবিদ দ্বারা বা মধ্যরাতে একটি শিফট অপারেটর দ্বারা পাওয়া যায় কিনা।
| ব্যবধান | কার্যকলাপ | রেকর্ড | ফাঁস প্রক্রিয়া সম্বোধন |
|---|---|---|---|
| প্রতিটি শিফট | ড্রাম স্তরের স্থায়িত্ব, ব্লোডাউন অপারেশন এবং যেকোন দৃশ্যমান সিপেজ পরীক্ষা করুন | লগ রিডিং এবং পর্যবেক্ষণ | অপারেটিং ভ্রমণ, gasket কান্নাকাটি |
| দৈনিক | ফিডওয়াটার পিএইচ, পরিবাহিতা এবং দ্রবীভূত অক্সিজেন পরীক্ষা | ট্রেন্ড চার্ট, শুধু একটি মান নয় | জল-সাইড পিটিং এবং আন্ডার ডিপোজিট জারা |
| সাপ্তাহিক | ফ্লু গ্যাস প্রস্থান তাপমাত্রা এবং স্ট্যাক অস্বচ্ছতা পরীক্ষা | লোড বেসলাইনের বিরুদ্ধে তাপমাত্রা | প্রাথমিক টিউব লিক, ফাউলিং এবং বাইপাস |
| মাসিক | উষ্ণ অবস্থায় কেসিং, ফ্ল্যাঞ্জ এবং ম্যানহোলের দরজার তাপীয় চিত্র | আগের মাসগুলোর বিপরীতে করা ছবি | ব্যর্থতার আগে জয়েন্ট এবং গ্যাসকেট লিক |
| বার্ষিক বিভ্রাট | ইকোনোমাইজার এবং এয়ার প্রিহিটার ব্যাঙ্কগুলির অতিস্বনক বেধের ম্যাপিং | গ্রিড-ম্যাপ করা রিডিং | ক্ষয় এবং ক্ষয় থেকে প্রাচীর পাতলা |
| বার্ষিক বিভ্রাট | টিউব-টু-টিউবশিট ওয়েল্ডের ডাই পেনিট্রেন্ট বা চৌম্বকীয় কণা পরীক্ষা | জয়েন্ট বাই জয়েন্ট রেকর্ড | সংযত জয়েন্টগুলোতে ক্লান্তি ক্র্যাকিং |
| প্রতি 3 থেকে 5 বছর | সম্পূর্ণ চাপ অংশ পরিদর্শন, হেডার কঠোরতা পরীক্ষা, সম্প্রসারণ যৌথ ভ্রমণ পরিমাপ | প্রত্যয়িত পরিদর্শন রিপোর্ট | হামাগুড়ি, সম্প্রসারণ overtravel, আবরণ ক্ষতি |
দুটি অভ্যাস এই বিরতিগুলিকে কার্যকর করে তোলে। প্রথমটি একটি নির্দিষ্ট অ্যালার্ম মানের তুলনায় একটি লোড-সংশোধিত বেসলাইনের সাথে রিডিংয়ের তুলনা করা, কারণ বেশিরভাগ ফাঁস একটি থ্রেশহোল্ড অতিক্রম করার অনেক আগেই নিজেদেরকে একটি ছোট প্রবণতা পরিবর্তন হিসাবে ঘোষণা করে। দ্বিতীয়টি যান্ত্রিক মেরামতের মতো একই কাজের ক্রমে জলের রসায়ন সংশোধন লিখছে, তাই ফিক্স এবং কারণ একসাথে বন্ধ হয়ে গেছে।
লোড সাইক্লিং নির্দিষ্ট মনোযোগের দাবি রাখে। প্রতিটি স্টার্টআপ এবং শাটডাউন টিউব-টু-টিউবশিট জয়েন্টগুলিতে, শিরোনাম এবং সম্প্রসারণ উপাদানগুলিতে একটি সম্পূর্ণ তাপচক্র প্রয়োগ করে এবং মেরামতটি যতই যত্ন সহকারে করা হয়েছিল তা নির্বিশেষে ক্লান্তি ক্ষতি জমা হয়। অপ্রয়োজনীয় চক্রের সংখ্যা হ্রাস করা, এবং প্রস্তুতকারকের বক্ররেখার মধ্যে র্যাম্প রেট ধরে রাখা, কিছুই খরচ করে না এবং সরাসরি ফাঁসের মধ্যে ব্যবধান প্রসারিত করে।
রসায়ন এবং প্রস্থান গ্যাস তাপমাত্রা সাপ্তাহিক প্রবণতা — একটি ফুটো বয়লার প্রায় সবসময় একটি প্রবণতা পরিবর্তন হিসাবে দেখায় সপ্তাহ আগে এটি মেঝেতে জল হিসাবে দেখায়।
সিদ্ধান্তটি মেরামত থেকে প্রতিস্থাপনের দিকে চলে গেলে, সোর্সিং প্রশ্নটি বাস্তব হয়ে ওঠে: কে এমন একটি চাপের অংশ সরবরাহ করতে পারে যা বিদ্যমান নালীগুলির সাথে খাপ খায়, প্রযোজ্য বয়লার এবং চাপ জাহাজের প্রয়োজনীয়তা পূরণ করে এবং বিভ্রাটের জানালার ভিতরে পৌঁছায়? উত্তরটি সাধারণত তিনটি কারণে একটি সাধারণ ফ্যাব্রিকেশনের দোকানের পরিবর্তে একটি আসল সরঞ্জাম প্রস্তুতকারক।
প্রথমটি হল যোগ্যতা। একটি বর্জ্য তাপ বয়লার ব্যাঙ্ক হল একটি চাপের সীমানা উপাদান, এবং প্রস্তুতকারকের ডিজাইন এবং ফ্যাব্রিকেশন অনুমোদনের প্রয়োজন যা আপনার এখতিয়ারে প্রযোজ্য। চীনে এর মানে হল ঘরোয়া কাজের জন্য একটি ক্লাস থ্রি প্রেসার ভেসেল ম্যানুফ্যাকচারিং লাইসেন্স, এবং রপ্তানি করা যন্ত্রপাতি বা আন্তর্জাতিকভাবে অর্থায়নকৃত প্রকল্পের জন্য ASME স্ট্যাম্পিং। একটি সাধারণ ইস্পাত ফ্যাব্রিকেটর বৈধভাবে সেই অংশটি সরবরাহ করতে পারে না, যদিও উদ্ধৃতিটি প্রতিযোগিতামূলক দেখায়।
দ্বিতীয়টি হল প্রক্রিয়া জ্ঞান। গ্যাস-পার্শ্বের তাপ স্থানান্তর পৃষ্ঠগুলি নির্দিষ্ট শিল্পে নির্দিষ্ট উপায়ে ব্যর্থ হয়, এবং একজন প্রস্তুতকারক যিনি কোক ওভেন, সিন্টারিং এবং অক্সিজেন-প্রস্ফুটিত অ্যাপ্লিকেশন সরবরাহ করেছেন তারা ইতিমধ্যেই ক্ষয় এবং ফাউলিংয়ের ধরণগুলি জানতে পারবেন। সেই অভিজ্ঞতা টিউব স্পেসিং, সট ব্লোয়ার প্লেসমেন্ট, এক্সপেনশন জয়েন্ট ট্রাভেল এবং কোল্ড-এন্ড টেম্পারেচার মার্জিনে দেখা যায়, এগুলি সবই একটি সাধারণ বিন্যাস অঙ্কনে অদৃশ্য কিন্তু পরিষেবার ক্ষেত্রে সিদ্ধান্তমূলক।
তৃতীয়টি হল ডেলিভারির সুযোগ। একটি ফুটো মেরামত বা প্রতিস্থাপনের জন্য সাধারণত একটি বান্ডিলের চেয়ে বেশি প্রয়োজন: এটির জন্য নালী পরিবর্তন, কাঠামোগত সমর্থন, নিরোধক, অবাধ্য বিবরণ, যন্ত্র ট্যাপিং এবং কমিশনিং সমর্থন প্রয়োজন। একটি একক সরবরাহকারীর সাথে কাজ করা যারা ডিজাইন, উত্পাদন, ইনস্টল এবং কমিশন করে তিন বা চারটি পৃথক ঠিকাদারের মধ্যে ইন্টারফেসের ঝুঁকি সরিয়ে দেয়।
সম্ভাব্য সরবরাহকারীদের মূল্যায়ন করার সময়, দাবির পরিবর্তে প্রমাণের জন্য জিজ্ঞাসা করুন: লিখিতভাবে চাপের জাহাজ এবং বয়লারের যোগ্যতা, অভ্যন্তরীণ উত্পাদন সরঞ্জাম যা অর্জনযোগ্য জয়েন্টের গুণমান নির্ধারণ করে, এবং তুলনামূলক গ্যাসের অবস্থা চলমান উদ্ভিদ থেকে একটি রেফারেন্স তালিকা। একটি প্রস্তুতকারকের নিজস্ব ব্রেজিং ফার্নেস, ফিন উইন্ডিং ক্ষমতা এবং তাপ পাইপ উত্পাদন লাইনের জয়েন্টগুলির উপর সরাসরি নিয়ন্ত্রণ থাকে যা বেশিরভাগ ঠান্ডা-শেষে লিক সৃষ্টি করে, যা এই ক্রিয়াকলাপগুলিকে সাবকন্ট্রাক্ট করে এমন একটি সরবরাহকারীর থেকে একটি অর্থপূর্ণ পার্থক্য।
আন্তর্জাতিকভাবে চালিত উদ্ভিদের জন্য, সোর্সিং কথোপকথনে ডকুমেন্টেশন অনুশীলন নিশ্চিত করা উচিত: উপাদান শংসাপত্র, ঢালাই পদ্ধতির স্পেসিফিকেশন এবং যোগ্যতার রেকর্ড, অ-ধ্বংসাত্মক পরীক্ষার প্রতিবেদন, হাইড্রোস্ট্যাটিক পরীক্ষার শংসাপত্র এবং নির্মিত অঙ্কন। সেই নথিগুলিই একজন পরিদর্শক যা চাইবেন এবং তাদের অনুপস্থিতিতে সরঞ্জামগুলি সাইটে পৌঁছানোর পরে কমিশন হতে বিলম্ব হতে পারে।
সবশেষে, মূল্যকে মোট খরচের ভিত্তিতে মূল্যায়ন করা উচিত যাতে বিতরণ করা তাপ পুনরুদ্ধারের কার্যকারিতা, রক্ষণাবেক্ষণের হস্তক্ষেপের মধ্যে প্রত্যাশিত ব্যবধান এবং অতিরিক্ত সামগ্রীর জন্য সরবরাহকারীর প্রতিক্রিয়া সময় অন্তর্ভুক্ত থাকে। একটি সস্তা বান্ডিল যা আঠারো মাসের মধ্যে জারা পণ্যগুলির সাথে ঠান্ডা প্রান্ত প্লাগ করে তা মোটেও সস্তা নয়।
অভ্যন্তরীণ যৌথ উত্পাদন সহ একটি যোগ্য বয়লার এবং চাপ জাহাজ প্রস্তুতকারকের কাছ থেকে উত্সের চাপের যন্ত্রাংশ — ডেলিভারির পরে একটি সাব-কন্ট্রাক্টরের কাজের মধ্যে ডকুমেন্টেশন এবং জয়েন্টের গুণমান পরিদর্শন করা যায় না।
শত শত পরিদর্শন এবং মেরামতের কাজ জুড়ে, একই পাঁচটি ভুল পুনরাবৃত্তি হয়। প্রতিটি এড়াতে সস্তা এবং পুনরাবৃত্তি করা ব্যয়বহুল।
এই ভুলগুলির প্রতিটির পিছনে একটি স্বল্পমেয়াদী যুক্তি রয়েছে — সময়ের চাপ, বাজেটের চাপ, একটি বিভ্রাট উইন্ডো যা ইতিমধ্যেই পিছলে যাচ্ছে। সমস্যা হল যে ভুলের খরচ পরবর্তী রক্ষণাবেক্ষণের বাজেটে পড়ে, প্রায়শই একটি উত্পাদন প্রচারের সময় যখন প্ল্যান্টটি অপরিকল্পিতভাবে থামতে পারে।
একটি সাধারণ শৃঙ্খলা তাদের বেশিরভাগের সমাধান করে: কোনও মেরামত বন্ধ করার আগে, প্রক্রিয়াটি রেকর্ড করুন, মেরামতের পদ্ধতি, পরিমাপ যা এটিকে সমর্থন করে এবং অপারেশনাল পরিবর্তন যা পুনরাবৃত্তি প্রতিরোধ করবে। একটি মেরামতের শেষে দশ মিনিটের ডকুমেন্টেশন একটি উদ্ভিদের জন্য উপলব্ধ সবচেয়ে সস্তা নির্ভরযোগ্যতা বিনিয়োগ।
প্রতিটি লিক মেরামত একটি রেকর্ড করা প্রক্রিয়া এবং একটি সংশ্লিষ্ট অপারেশনাল পরিবর্তনের সাথে বন্ধ করা উচিত - অন্যথায় একই লিক কেবল পরবর্তী তারিখের জন্য নির্ধারিত হয়।
মেরামত বা প্রতিস্থাপনের সিদ্ধান্ত নেওয়ার সময় দুটি পৃষ্ঠা খোলা রাখা উচিত:
উভয় পৃষ্ঠা এই নিবন্ধটির মতো একই প্রারম্ভিক বিন্দু অনুমান করে: প্রক্রিয়াটি বুঝুন, তারপর সরঞ্জাম নির্বাচন করুন।
ভাল সোর্সিং সিদ্ধান্তগুলি একটি স্পষ্ট ব্যর্থতা প্রক্রিয়া দিয়ে শুরু হয় — প্রথম সরবরাহকারী কথোপকথনে গ্যাস বিশ্লেষণ, পুরুত্বের মানচিত্র এবং ফাঁসের ইতিহাস নিয়ে আসে।
একটি ফুটো বয়লার ঠিক করা একটি সিদ্ধান্তের ক্রম, একটি একক কাজ নয়। অবস্থান সনাক্ত করুন, প্রক্রিয়া নিশ্চিত করুন, একটি মেরামত চয়ন করুন যা কারণটি সরিয়ে দেয় এবং অপারেটিং পরিবর্তনটি রেকর্ড করুন যা এটিকে ফিরে আসা থেকে বিরত রাখে। যখন পুরুত্বের ডেটা এবং লিক ফ্রিকোয়েন্সি বলে যে ইউনিটটি শেষ হয়েছে, প্রতিস্থাপনকে একটি প্রকৌশল প্রকল্প হিসাবে বিবেচনা করুন একটি প্রক্রিয়া অবস্থান, একটি ধুলো লোডিং এবং একটি অ্যাসিড শিশির বিন্দু সংযুক্ত, এবং একটি ক্যাটালগ পৃষ্ঠার বিপরীতে না হয়ে সেই সংখ্যাগুলির বিপরীতে সরঞ্জামগুলি নির্দিষ্ট করুন৷
যে সব গাছপালা সেই ক্রম অনুসরণ করে তারা সাধারণত কম ফুটো, ছোট বিভ্রাট এবং প্রধান হস্তক্ষেপের মধ্যে দীর্ঘ ব্যবধান দেখতে পায়। যে উদ্ভিদগুলি প্রক্রিয়ার পরিবর্তে জলকে তাড়া করে তারা আবার একই ফুটো দেখতে পায়, সাধারণত পরবর্তী পুনঃসূচনা হওয়ার পরে এবং সাধারণত উৎপাদন বছরের অন্তত সুবিধাজনক মুহুর্তে। দুটির মধ্যে পার্থক্য বাজেট নয়; এটি সেই ক্রমে যা প্রশ্ন জিজ্ঞাসা করা হয়।
পদ্ধতির আগে মেকানিজম সম্পর্কে এবং দামের আগে ডিজাইন সম্পর্কে জিজ্ঞাসা করুন — এই অর্ডারটি একাই বেশিরভাগ পুনরাবৃত্ত বয়লার লিক প্রতিরোধ করে৷
আমরা আপনাকে সাফল্যের দিকে এগিয়ে যেতে সাহায্য করব।

মাকিয়াও নর্থ হাই টেক ইন্ডাস্ট্রিয়াল অ্যাগ্লোমারেশন জোন, জিংজিয়াং সিটি, তাইজৌ সিটি, জিয়াংসু প্রদেশ

+86-18752676699 / +86-13961025664